
Kimyasal nikel: hassas metal yüzey
Karmaşık geometri, ana metal, tabaka şartı ve kaplama sonrası geçmeler birlikte değerlendirilir. Kutu, kapak ve dönel bağlantı parçaları kendi kabul ölçüleriyle kontrol edilir.
Boya & kaplama
Alüminyum muhafaza ve hassas parçalar için eloksal ve sert eloksal; uygun metal parçalarda kimyasal nikel ve paslanmaz çelikte pasivasyon uyguluyoruz. İşlem seçimini görünüş, çalışma ortamı, aşınma, ölçü ve elektriksel temas gereksinimleriyle birlikte yapıyoruz.

Parçanın üretim yolculuğu
Özel yüzey işlemlerinden eloksal uygulamasında; malzeme, yüzey hazırlığı, maskeleme, tabaka kontrolü ve son montaj birbirini tamamlar.
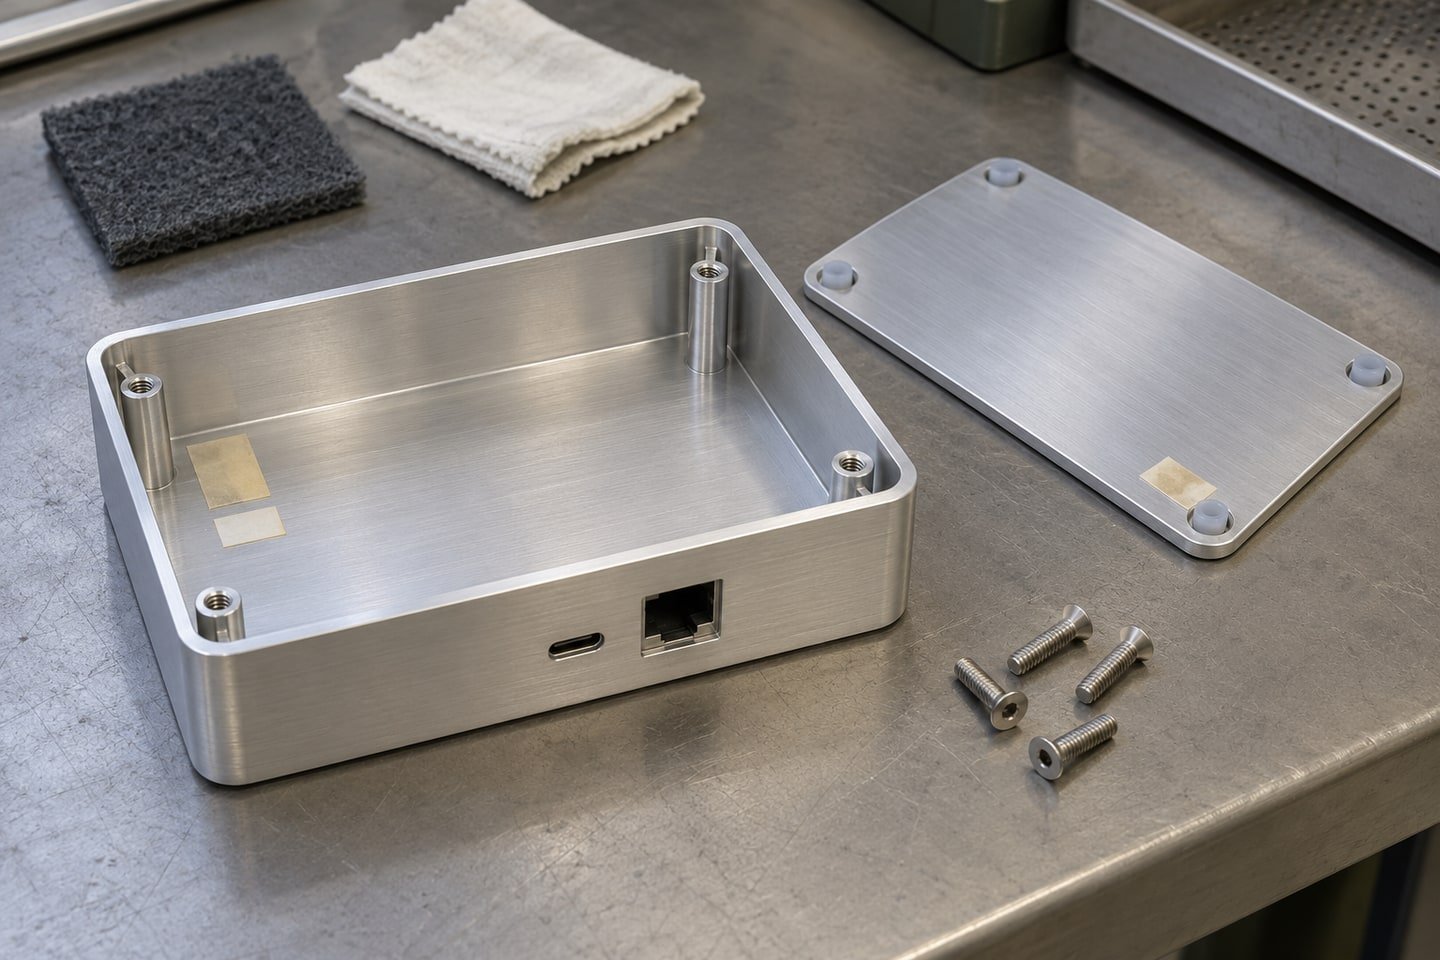
Boş alüminyum gövde ve kapakta alaşım, yüzey görünüşü ve kritik ölçüler netleştirilir. Maske ve askı noktaları, elektriksel temas ihtiyaçlarıyla birlikte belirlenir.
Montaj kontrolüDişli delik ile vida başının temas yüzeyi ayrı gereksinimler olarak işaretlenir.
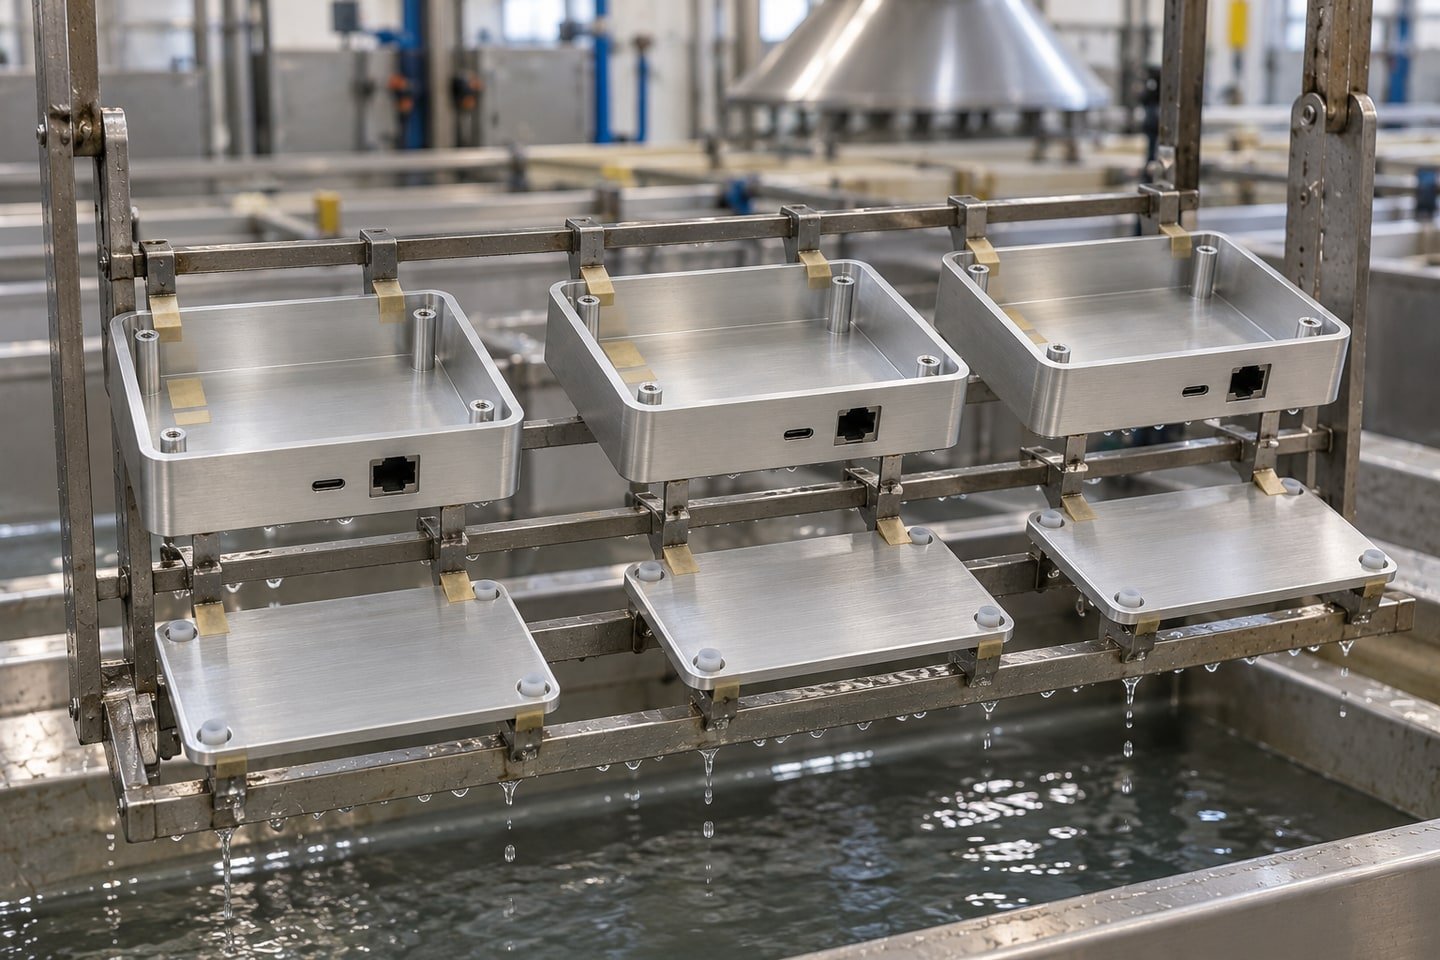
Hazırlanan parçalar uygun proses askısında eloksal işlemine alınır. İşlem parametreleri alaşım ve tanımlanmış yüzey şartlarına göre belirlenir.
Montaj kontrolüPCB, konnektörler ve diğer elektronik donanım yüzey işlem hattına girmez.
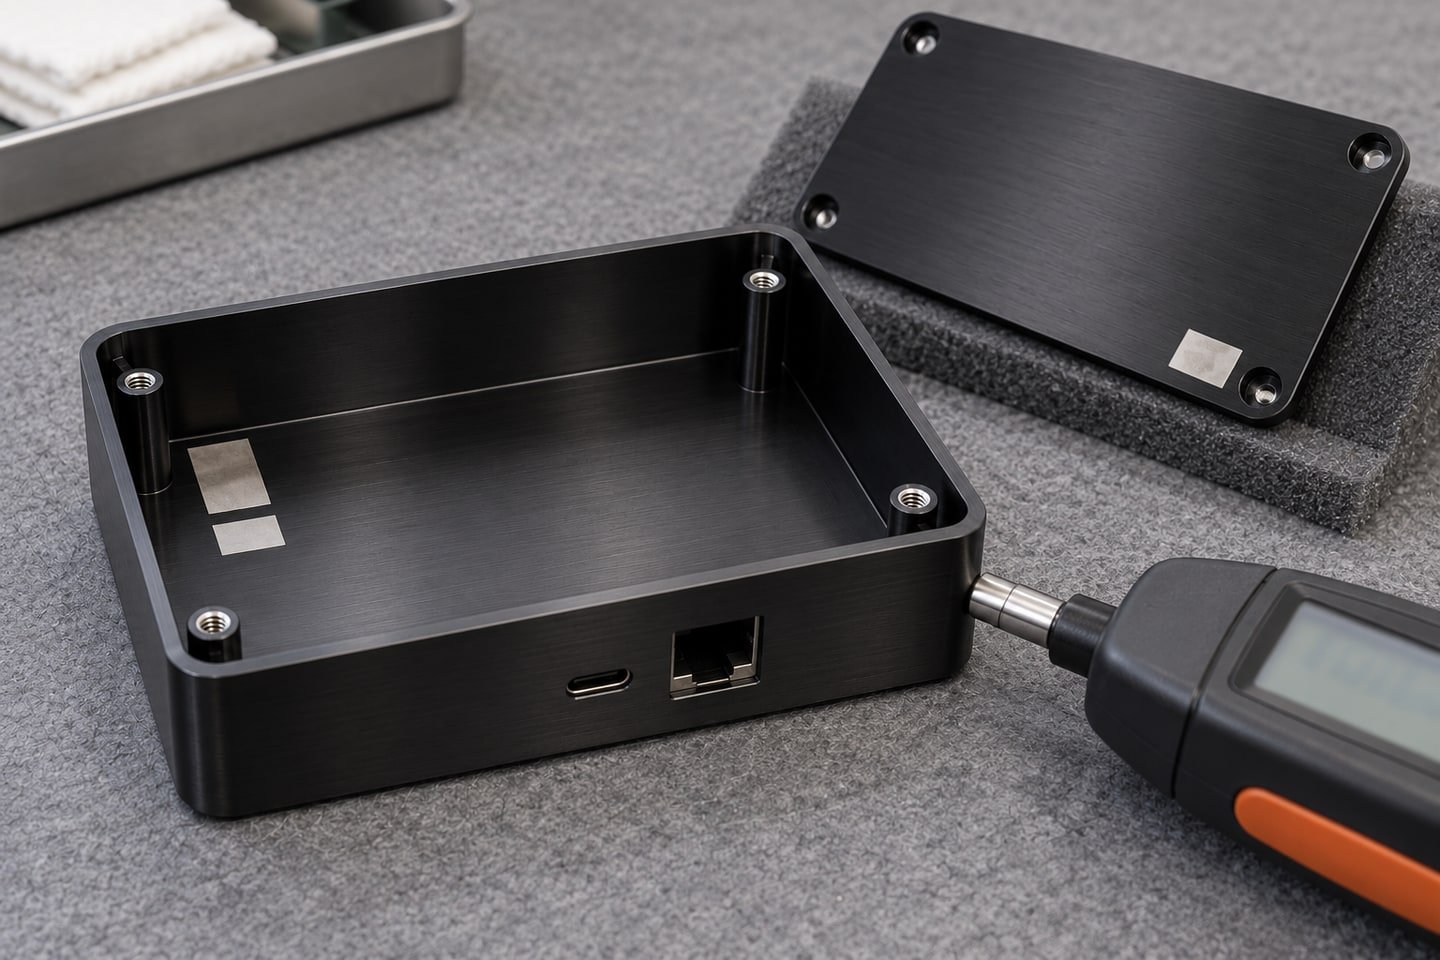
İşlem tamamlandıktan sonra görünür yüzeyler, maske sınırları ve istenen tabaka şartları değerlendirilir. Eşleşen gövde ve kapağın kaplama sonrası uyumu kontrol edilir.
Montaj kontrolüRenk ve görünüş karşılaştırması aynı koşullarda, belirlenmiş numuneyle yapılır.
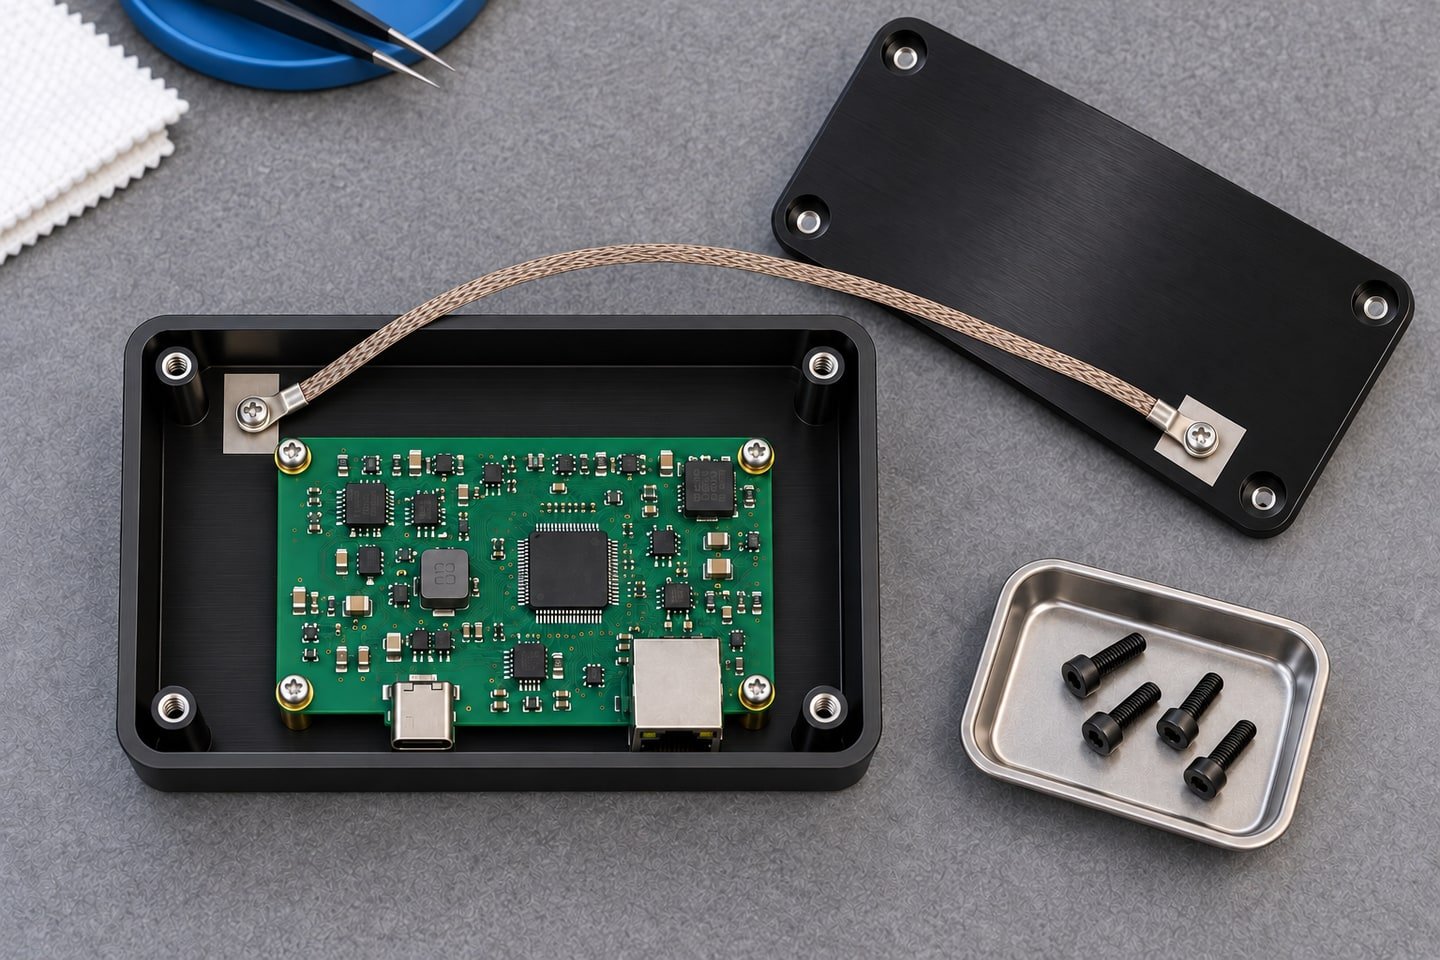
Temiz ve kontrol edilmiş kutuya kart, uygun yükselticiler ve bağlantı elemanlarıyla takılır. Konnektör açıklıkları ve tasarlanmış elektriksel bağlama noktaları birlikte görülür.
Montaj kontrolüElektriksel temas gereken bölgelerde yüzey durumu ve bağlantı düzeni ayrıca kontrol edilir.
Eloksallı alüminyum gövdesi ve kapağı kontrol edilmiş, kartı yüzey işleminden sonra yerleştirilmiş elektronik muhafaza.
Karmaşık geometri, ana metal, tabaka şartı ve kaplama sonrası geçmeler birlikte değerlendirilir. Kutu, kapak ve dönel bağlantı parçaları kendi kabul ölçüleriyle kontrol edilir.

Uygun ön temizlikten sonra paslanmaz yüzeydeki serbest demir kirlenmesi giderilir. İşlem renkli bir boya tabakası oluşturmaz; malzeme ve kabul yöntemi tanımlanır.
Eloksalda alüminyumun yüzeyinde kontrollü bir anodik oksit tabakası oluşturulur. Renk ve görünüş beklentisi; alaşım, temper, işleme izleri ve yüzey hazırlığıyla birlikte değerlendirilir. Farklı alaşımlardan yapılmış gövde ve kapağın aynı işlemde birebir aynı tonda görünmesi varsayılmaz. Görünür yüzeyler ve onaylı numune başlangıçta tanımlanır; elektriksel temas istenen bölgeler ayrı işaretlenir.
Sert eloksal, aşınma direnci gibi işlevsel ihtiyaçlar için değerlendirilir. Yalnız daha koyu bir görünüş elde etmek amacıyla standart eloksalın yerine otomatik olarak seçilmez. Oksit tabakasının boyutsal etkisi, delikler, kayıcı yüzeyler, vida bağlantıları ve karşı parçayla birlikte incelenir. Hedef tabaka şartı, yüzey durumu ve kaplama sonrası kabul ölçüsü belirlenmeden bütün parçalar için tek bir kalınlık değeri kullanılmaz.
Kimyasal nikelde kaplama, dışarıdan uygulanan elektrik akımına dayanmayan kontrollü kimyasal birikimle elde edilir. Karmaşık geometrilerde dengeli tabaka dağılımı, aşınma ve korozyon gereksinimleri için değerlendirilebilir. Ana metal ve özellikle alüminyumun ön işlem ihtiyacı, hedef kaplama şartı ve yüzeyin kullanım amacı birlikte belirlenir. Kaplama sonrası geçmeler ve dişler çizimde kabul ölçüsüyle tanımlanır; bu hizmet metal mekanik parçalara yöneliktir.
Paslanmaz çelik pasivasyonu, uygun ön temizlikten sonra yüzeydeki serbest demir kirlenmesinin giderilmesini, koruyucu pasif yüzeyin uygun biçimde oluşmasını hedefler. Boya gibi renkli ve kalın bir katman oluşturduğu varsayılmaz. Çelik kalitesi, önceki kesim veya işleme adımları, yüzey temizliği ve kabul yöntemi değerlendirilir. Görünüşü değiştiren mekanik finisaj ile pasivasyonun hangi sırayla ve hangi amaçla istendiği teklif kapsamında açıklanır.
Sızdırmazlık yüzeyleri, pim yuvaları, rulman oturmaları, dişli delikler ve elektriksel bağlama noktaları yüzey işleminden önce tanımlanır. Eloksalın oksit tabakası elektriksel yalıtım davranışı gösterebildiğinden, gövde ile kapak arasındaki gerekli temas ayrıca tasarlanır. İşlemler boş mekanik parçalarda tamamlanır; kart ve elektronik donanım daha sonra monte edilir. Son kontrolde yüzeyin yanında kapak geçmesi, port hizası ve bağlantıların erişimi görülür.
Sık sorulanlar
Eloksal alüminyum üzerinde anodik oksit tabakası oluşturur; toz boya uygun metal yüzeye uygulanan ve kürlenen ayrı bir kaplama sistemidir. Renk, görünüş, malzeme, dış ortam, ölçü ve elektriksel temas ihtiyaçları seçimde birlikte değerlendirilir.
Eloksal tabakası yalıtkan davranış gösterebilir. Koruyucu topraklama veya EMC bağlaması gereken bölgelerde yalnız metal gövde kullanılmış olmasına güvenilmez. Temas alanı, maskeleme ve bağlantı düzeni tanımlanır; gerekli kontroller ürün şartlarına göre yapılır.
Uygun ön işlem ve proses seçimiyle alüminyum dahil farklı metal altlıklarda değerlendirilebilir. Alaşım, yüzey durumu, geometrinin erişimi ve istenen tabaka şartı incelenir. Kesin uygunluk çizim ve kullanım koşulları üzerinden belirlenir.
Pasivasyonun amacı boya tabakası oluşturmak değildir; serbest demir ve kirlenmeleri gidererek paslanmaz yüzeyin koruyucu pasif yapısını desteklemektir. İşlem türü ve kabul kontrolü çelik kalitesi ile kullanım ihtiyacına göre tanımlanır.
Kritik ölçüler için kabulün hangi aşamada geçerli olduğu teknik resimde belirtilmelidir. Önceki ölçü, son kaplanmış parçanın uygunluğunu tek başına göstermez. Özellikle karşılıklı yüzeyler, pim delikleri, dişler ve kapak oturmaları kaplama sonrası koşullarıyla değerlendirilir.

Alüminyum elektronik kutusunda eloksal ve elektrostatik toz boyayı görünüm, ölçü, elektriksel temas, kullanım ortamı ve montaj açısından karşılaştırın.
Rehberi okuyun
Boyalı veya eloksallı PCB kutusunda vida dişlerini, kapak geçmesini, konnektör açıklıklarını ve topraklama bölgelerini maskeleme planıyla birlikte tasarlayın.
Rehberi okuyun
Elektrostatik toz boyanın yüzey hazırlığı, maskeleme, uygulama ve kürleme adımlarını; metal PCB kutusunda kapak, port ve montaj uyumuyla birlikte inceleyin.
Rehberi okuyun